


Novinky z oboru
Domů / Novinky / Novinky z oboru / Tepelné zpracování v solné lázni: Proces, typy solí, náklady a bezpečnostní limity
Tepelné zpracování v solné lázni: Proces, typy solí, náklady a bezpečnostní limity
Datum: Sep 21, 2026
Při 1 050 °C dosáhne stojan s nástrojovými vložkami A2 spuštěnými do roztavené soli austenitizační teploty zhruba za 60 až 90 sekund. Stejný stojan ve vakuové peci se studenou stěnou potřebuje 35 až 45 minut. Tato mezera není detailem plánování. Nastavuje velikost austenitového zrna, deformaci již zafixovanou v součásti před začátkem kalení a rovnání práce, která se objeví ve zprávě o šrotu příští měsíc.
Tepelné zpracování v solné lázni je nejrychlejší komerční způsob, jak přivést ocel na teplotu a udržet ji rovnoměrně. Své místo si zasluhuje, když jsou sekce tenké nebo je geometrie složitá, když deformace musí zůstat v rozmezí několika tisícin palce, nebo když proces vyžaduje izotermické držení, jako je martemperování, austemperování nebo nitridační a nauhličovací sůl. Je to špatný nákup, když jsou díly tlusté, roční tonáž nízká nebo nikdo na podlaze nechce vlastnit chemii soli, odsávání výparů a likvidaci odpadu. Rozhodují tři čísla: minimální tloušťka sekce, roční tonáž a aktuální rychlost zmetkovitosti nebo rovnání.
Následuje přenos tepla za procesem, skupiny solí a jejich teplotní okna, srovnání s vakuovými a atmosférickými pecemi, skryté náklady, které se nikdy neobjeví v cenové nabídce, a rutina údržby, která udržuje lázeň při životě.
Co se děje v lázni s roztavenou solí
Solná lázeň je vyhřívaná nádoba s roztavenou solí, obvykle směsí na bázi dusičnanů, dusitanů, chloridu nebo kyanidu, která přenáší teplo na obrobek prostřednictvím přímého kontaktu s kapalinou. Vzhledem k tomu, že součást není nikdy vystavena vzduchu při teplotě, na povrchu není žádný kotel a žádné oduhličení a žádná ochranná atmosféra k vyrovnání.
Přenos tepla je omezen částí, nikoli pecí
Roztavená sůl má hustotu blízkou 1,8 až 2,0 g/cm3 s velkou objemovou tepelnou kapacitou, takže lázeň se chová spíše jako tepelný zásobník než jako proud vzduchu. Jeho konvekční koeficient vůči oceli je o jeden až dva řády vyšší než u pece s cirkulační atmosférou. Povrch součásti dosáhne teploty lázně téměř okamžitě a zbývající čas je nastaven vedením řezem. Část 25 mm, která potřebuje 40 minut ve vakuu, může potřebovat 3 až 4 minuty v soli.
- Rovnoměrnost teploty: dobře udržovaná lázeň udrží při míchání zátěž v rozmezí zhruba ±3 až ±5 °C, což podporuje těsná austenitizační okna a opakovatelné hloubky pouzdra.
- Žádná oxidace nebo oduhličení: kapalina vylučuje vzduch, takže opracované povrchy zanechávají lázeň čistou a připravenou na další operaci.
- Izotermické udržování: druhá lázeň při 200 až 350 °C umožňuje temperování nebo automatické temperování, dokud transformace neskončí při jedné teplotě.
- Vztlaková podpora: kapalina nese součást a snižuje prověšení, které způsobuje gravitace u dlouhých nebo tenkých součástí.
Přizpůsobení chemie soli teplotnímu oknu
Tabulka 1: Skupiny solí používané při průmyslovém tepelném zpracování, seskupené podle pracovní teploty.
Volba soli není zaměnitelná. Dusičnany a dusitanové soli se rozkládají nad zhruba 600 °C a mohou prudce reagovat s určitými kovy a organickými látkami; chloridové soli absorbují vlhkost a musí se spouštět pomalu; Soli obsahující kyanid vyžadují vyhrazenou ventilaci, samostatné nástroje a kontrolované zpracování odpadu. Použití nesprávné soli při špatné teplotě je bezpečnostní incident, nikoli problém s kvalitou.
Solná lázeň vs vakuum vs atmosféra: praktické srovnání
Tabulka 2: Typické průmyslové rozsahy pro průřez 25 mm; přesné hodnoty závisí na slitině, zatížení a stavu zařízení.
Vzor je konzistentní. Sůl vítězí v rychlosti, rovnoměrnosti a kontrole zkreslení a ztrácí na řízení chemie a nakládání s odpady. Vakuum vítězí v čistotě u silných, vysoce hodnotných dílů, ale zahřívá se pomalu. Atmosférické pece jsou umístěny uprostřed a zůstávají nejlevnější cestou pro temperování nebo žíhání velkých objemů, kde je tolerovatelná mírná povrchová oxidace.
Skryté metriky: Zahřívání, přetahování a unášení chemie
1.0
Solná koupel
3.0
Fluidní lůžko
5.0
Atmosféra
8.0
Vakuum
Obrázek 1: Relativní index doby zahřívání pro 25 mm sekci, solná lázeň = 1,0.
Doba zahřívání je viditelná metrika. Přetahování je drahé. Každá část opouštějící lázeň nese na svém povrchu sůl, typicky několik gramů až několik desítek gramů, a tato sůl končí v oplachové vodě, zhášecí nádrži nebo na podlaze. Přes rok je přetahování obvykle největší položkou v rozpočtu na spotřebu soli, větší než ztráty odpařováním, a tiše roste se složitostí dílů.
Koupelová chemie také unáší. Dusičnanové lázně akumulují během stárnutí uhličitan, který zvyšuje bod tání a snižuje použitelnou nejvyšší teplotu. Chloridové lázně shromažďují oxidy a kaly, které izolují topná tělesa a vytvářejí teplotní stratifikaci. Většina obchodů analyzuje koupel jednou týdně nebo jednou za čtrnáct dní a kal slévá měsíčně; přeskočení této rutiny se ukáže jako nevyzpytatelná hloubka případu dlouho předtím, než se ukáže jako neúspěšná součást.
Kde jsou stále specifikovány solné lázně
Nástroj a matrice: 34 %
Letecké součásti: 22 %
Automobilový pohon: 18 %
Lékařské nástroje: 12 %
Energie a těžká zařízení: 8 %
Ostatní: 6 %
Obrázek 2: Přibližné rozložení využití procesu roztavené soli mezi koncovými trhy.
Rozložení dává smysl, jakmile se zkreslení a tloušťka průřezu zváží společně. Práce s nástroji a zápustkami zahrnují tenké části s vysokou tvrdostí, kde je rovnání drahé. Letecké a automobilové díly nesou přísné rozměrové tolerance a dokumentovaná procesní okna. Medicínské a energetické aplikace využívají sůl hlavně pro kapalnou nitridaci, kde lázeň slouží spíše jako cementační médium než pouze jako topné médium.
Návratnost, výběr a proces nákupu v pěti krocích
Solná linka se odvděčí snížením zmetkovitosti a dobou cyklu. Pokud dnes obchod narovná 5 % svých dlouhých hřídelí a izotermickým solným procesem to sníží pod 1 %, úspora obvykle pokryje dusičnanovou lázeň do 18 až 30 měsíců. Pokud zkreslení není problém a sekce jsou tlusté, sůl se málokdy vůbec vrátí.
- Nejprve opravte teplotní okno. Určete přesnou teplotu austenitizace, automatického kalení nebo nitridace a dobu zdržení; to zužuje rodinu soli před uvedením jakéhokoli vybavení.
- Slaďte sůl a poté velikost hrnce. Velikost hrnce se řídí největším zatížením, nikoli průměrným zatížením. Naplnění nad zhruba 30 až 40 % hmoty lázně po částech sníží teplotu a nepředvídatelně prodlouží cyklus.
- Rozhodněte se pro míchání a druhou koupel. Míchání zajišťuje rovnoměrnost ±3 až ±5 °C; druhá, menší lázeň je to, co umožňuje martemperování a austemperování.
- Naplánujte zařízení pro předehřívání a následné oplachování. Vlhkost na dílech způsobuje prudké rozstřiky v horké lázni a zbytky soli je nutné opláchnout a vysušit ze slepých otvorů a závitů.
- Rozpočítejte tok odpadu od prvního dne. Odpad soli obsahující kyanid nemůže jít do komunální čistírny; alkalická chlorace nebo licencovaná likvidace je opakující se náklad, nikoli jednorázový projekt.
Pro obchody, které se rozhodnou, že chemická zátěž se nevyplatí, cesta s řízenou atmosférou pomocí osvědčené série vysokoteplotních pecí zařízení zahrnuje temperování, předehřívání a mnoho kroků cementování bez zásob roztavené soli nebo povolení k odpadu.
 Funkce časovače Vakuová atmosférická pec Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Zobrazit produkt →
Údržba, bezpečnost a dodržování předpisů
Rutinní péče o koupel
- Každý týden analyzujte chemii soli: obsah uhličitanu v dusičnanových lázních, obsah kyanátů v nitridačních solích a vlhkost v chloridech.
- Odstraňte kal a strusku předtím, než se dostanou k topným tělesům, a veďte si písemný záznam o přidání soli a datech dekantace.
- Do tekoucí lázně nikdy nepřidávejte studenou sůl nebo mokré nástroje; nabíjejte pomalu u okraje a před vložením dílů nechte taveninu znovu stabilizovat.
- Při nečinnosti vanu zakryjte, abyste snížili energetické ztráty a omezili absorpci vlhkosti přes noc.
Sušení částí před a po koupeli
Vlhkost je nejčastější příčinou erupce solné lázně. Voda zachycená ve slepé díře nebo závitovém otvoru se okamžitě při 500 °C zapaří a vyvrhne sůl z hrnce, a totéž platí pro mokré armatury, vlhké termočlánky a studené díly přinesené do vlhké místnosti. Standardním nástrojem pro tento krok je vysoce přesná sušicí pec, která udržuje součásti při teplotě 120 až 150 °C, dokud nezůstane žádná měřitelná vlhkost.
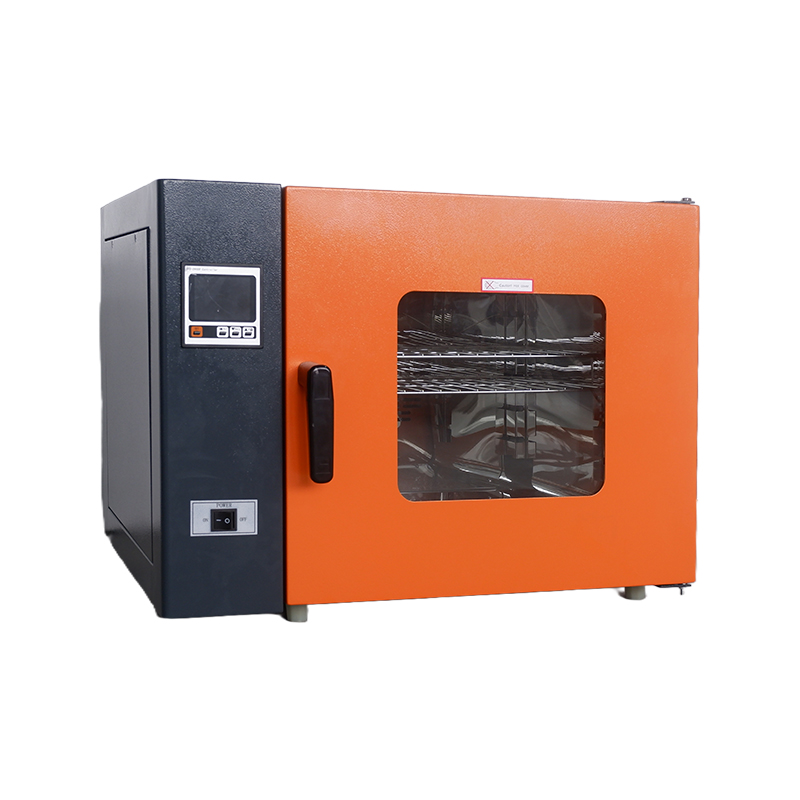 200℃ Vysoce spolehlivá vysoce přesná sušicí trouba Přesné sušicí pece, jako přesné zařízení pro tepelné zpracování, jsou nepostradatelným základním vybavením moderních průmyslových a vědeckých výzkumných systémů. Jejich hlavní princ... Zobrazit produkt →
Po ošetření části opouštějí lázeň potažené solí. Oplach teplou vodou většinu z toho odstraní; zbytek se skrývá v dutinách a nitích. Vakuová sušicí pec vytáhne zbytkovou vlhkost při nízké teplotě, což zabrání bleskové korozi a zabrání rehydrataci zbytkové soli na obrobených površích.
 Skvělý vzhled Flexibilní a pohodlná vakuová sušící trouba Tento produkt se vyznačuje vertikálním designem stojícím na podlaze, který efektivně integruje vakuové čerpadlo a pracovní komoru do jediné kompaktní konstrukce. Tím se eliminuje... Zobrazit produkt →
Soulad a dokumentace
Solné pece spadají pod stejné pyrometrické a kvalitativní rámce jako jakékoli jiné zařízení pro tepelné zpracování: AMS 2750 pro letecký průmysl, CQI-9 pro automobilový průmysl, NADCAP pro speciální procesy a ISO 9001 pro obecné řízení kvality. Očekávejte čtvrtletní průzkumy teplotní rovnoměrnosti a měsíční kontroly kontrolních a záznamových přístrojů plus záznamy o odsávání výparů a výpisy odpadu pro materiál obsahující dusičnany nebo kyanid. Obchody, které nakupují bezpečnostní vybavení pouze na základě ceny, obvykle zjistí skutečnou cenu později; stejný vzor se objevuje ve všech kategoriích ochranného hardwaru, včetně zařízení s ochranou proti výbuchu pro nebezpečné prostory .
Tepelná úprava solné lázně je cíleným nástrojem, nikoli obecným řešením. Zajišťuje rychlost ohřevu, rovnoměrnost a izotermickou regulaci, které se žádná plynová pec nevyrovná, a výměnou požaduje disciplinovanou chemii soli, kontrolu vlhkosti, ventilaci a plán odpadu. Pokud jsou vaše součásti tenké, vaše cíle zkreslení jsou těsné a vaše objemy ospravedlňují chemii, proces bude držet své místo na podlaze po celá desetiletí. Pokud tomu tak není, správně dimenzovaný vakuový nebo atmosférický systém bude levnější a mnohem snazší jej předat další směně. Rozhodujte se podle tloušťky sekce a zmetkovitosti, kterou máte před sebou, nikoli podle kupní ceny.
Odeslat zprávu
Doporučené produkty
Produkty poskytované slavnými podniky jsou uživateli hluboce důvěřovány.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Řada Sušicí pec
- Řada vakuových boxů
- Série odolná proti výbuchu
- Řada vysokoteplotních pecí
- Řada inkubátorů
- Řada zkušebních komor
- Další série
- Sušicí trouba s nuceným oběhem vzduchu
- Odporová pec
- Vakuová trubková pec
- Inkubátor plísní
- Vakuová atmosférická pec
- Biochemický inkubátor
- Inkubátor oxidu uhličitého
- Vakuová sušicí pec s ochranou proti výbuchu
- Vysokoteplotní a nízkoteplotní zkušební komora
- MOBILNÍ
autorská práva ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Všechna práva vyhrazena. Výrobci laboratorního vybavení

 Zpět na začátek
